PC塑料挤出机怎么操作才能实现稳定生产?
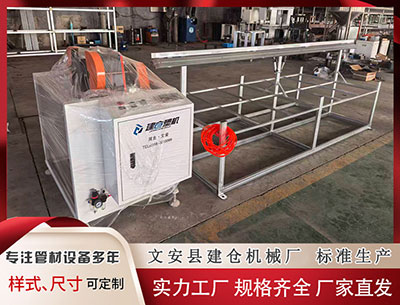
近日,国内改塑料、光学PC板材加工行业迎来产能优化升期塑料管材设备生产厂家,不少配备PC塑料挤出机的生产企业反映,非标准化操作容易出现物料降解、成品带银纹气泡、良品率波动大等问题,如何兼顾生产率与运行稳定,成为当下行业线操作端普遍关注的实操要点。
据国内塑机行业通用安全操作规范指引,开机前需优先落实PC原料预处理环节:因PC材料亲水较强,需采用120℃-130℃热风干燥4至6小时,将原料含水率控制在0.02以下,从源头规避成品常见的表观缺陷。升温环节需按区间梯度设置机筒各段温度,整体控制在220℃-270℃理区间,待全部温区达到设定值后保持恒温30分钟以上,确认机筒内残留冷结块再启动主机。
连续生产过程中,需保持喂料转速与主机螺杆转速动态匹配,避出现空喂或堵料情况,塑料管材生产线实时监测熔体压力、主机电流的波动范围,根据原料洁净度情况定期换过滤网,可有减少压力异常跳停概率。每班生产结束后,建议使用用清机料置换机筒内残留PC物料,避温下物料长期滞留形成积碳,影响后续生产批次质量。
据了解,目前多地塑机配套服务商已陆续出费的操作规范上门培训服务,多数参训企业反馈,落实标准化操作后生产稳定明显提升,单位产能能耗得到理优化。(397字)相关词条:不锈钢保温 塑料管材设备 预应力钢绞线 玻璃棉板厂家 pvc管道管件胶
1.本网站以及本平台支持关于《新广告法》实施的“极限词“用语属“违词”的规定,并在网站的各个栏目、产品主图、详情页等描述中规避“违禁词”。
2.本店欢迎所有用户指出有“违禁词”“广告法”出现的地方,并积极配合修改。
3.凡用户访问本网页,均表示默认详情页的描述,不支持任何以极限化“违禁词”“广告法”为借口理由投诉违反《新广告法》,以此来变相勒索商家索要赔偿的违法恶意行为。